داشبورد OEE این فصل سبز شد. دسترسپذیری بالا رفت، تعویض قالبها کوتاهتر شد و تیم بهبود هم حسابی تشویق شد. بعد جلسه ماهانه مالی رسید و سود عملیاتی (EBITDA) تکان نخورده بود. کسی دروغ نگفته بود و کسی هم اشتباه حساب نکرده بود. بهبودها واقعی بودند؛ فقط در جای اشتباه اتفاق افتاده بودند.
در ۲۴ سال کار روی خطوط تولید، برنامهریزی و مهندسی فرایند، این الگو را بیش از هر الگوی دیگری دیدهام: بهرهوری بهصورت موضعی بهتر میشود، اما خروجی کل کارخانه همان میماند و در نتیجه پولی در صورت سود و زیان دیده نمیشود. این مقاله توضیح میدهد چرا، و روشی ساده میدهد تا هر پروژه OEE را به سمت سود هدایت کنید.
OEE خط در برابر OEE گلوگاه
OEE (اثربخشی کلی تجهیزات) حاصلضرب سه عامل است: دسترسپذیری × عملکرد × کیفیت. این ایده از کارهای سیچی ناکاجیما درباره نگهداری بهرهور فراگیر (TPM) میآید. معیار بسیار خوبی است برای اینکه بدانیم یک تجهیز چقدر خوب از زمان برنامهریزیشدهاش استفاده میکند.
مشکل از جایی شروع میشود که آن را میانگین میگیریم. هر خط یک مرحله دارد که سرعت همهچیز را تعیین میکند: محدودیت یا همان گلوگاه. یک ساعت از دست رفته در گلوگاه، یک ساعت از دست رفته برای کل کارخانه است. یک ساعت صرفهجویی در هر جای دیگر، معمولاً فقط روی کاغذ صرفهجویی است. این پیام اصلی کتاب هدف (The Goal) نوشته الیاهو گلدرت است.
نکته غافلگیرکننده: گلوگاه اغلب ایستگاهی نیست که بدترین OEE را دارد. OEE درصدی از سرعت ایدهآل خود همان ماشین است. ماشینی سریع با OEE ضعیف هنوز میتواند بیشتر از ماشینی کند با OEE عالی تولید کند. پس دنبال کمترین عدد داشبورد نگردید؛ به اینها نگاه کنید:
- صفها و WIP (کار در جریان): کار جلوی محدودیت انباشته میشود.
- زمان گرسنگی و انسداد: ایستگاههای بعد از محدودیت منتظر قطعه میمانند و ایستگاههای قبل از آن مسدود میشوند یا به تولید اضافه کشیده میشوند.
- خروجی مؤثر: نرخ ایدهآل × OEE، بر حسب قطعه سالم در ساعت. کمترینِ این اعداد، سرعت شماست.
اگر روشی گامبهگام برای تأیید آن میخواهید، مقاله قبلی من چگونه با داده گلوگاه تولید را پیدا و باز کنیم و چکلیست قابل چاپ گلوگاهیاب (PDF) را ببینید.
از OEE تا EBITDA: زنجیرهای که مهم است
بهبود OEE فقط وقتی به سود میرسد که از این زنجیره عبور کند:
دو ایده از حسابداری توان عملیاتی (Throughput Accounting، که گلدرت و بعدها توماس کوربت آن را توسعه دادند) این زنجیره را کاربردی میکند:
- توان عملیاتی (T) = قیمت فروش − هزینه واقعاً متغیر (عمدتاً مواد). دستمزد و سربار معمولاً با ساختن یک واحد بیشتر تغییر نمیکنند، پس جزو هزینه عملیاتیاند.
- T در هر دقیقه گلوگاه: نشان میدهد کدام دقیقهها بیشترین ارزش را دارند و وقتی محدودیت پر است، از کدام SKUها باید محافظت کرد.
و یک شرط صادقانه: واحدهای اضافه باید فروخته شوند. اگر محدودیت در بازار باشد نه در کارخانه، خروجی بیشتر فقط به موجودی انبار تبدیل میشود.
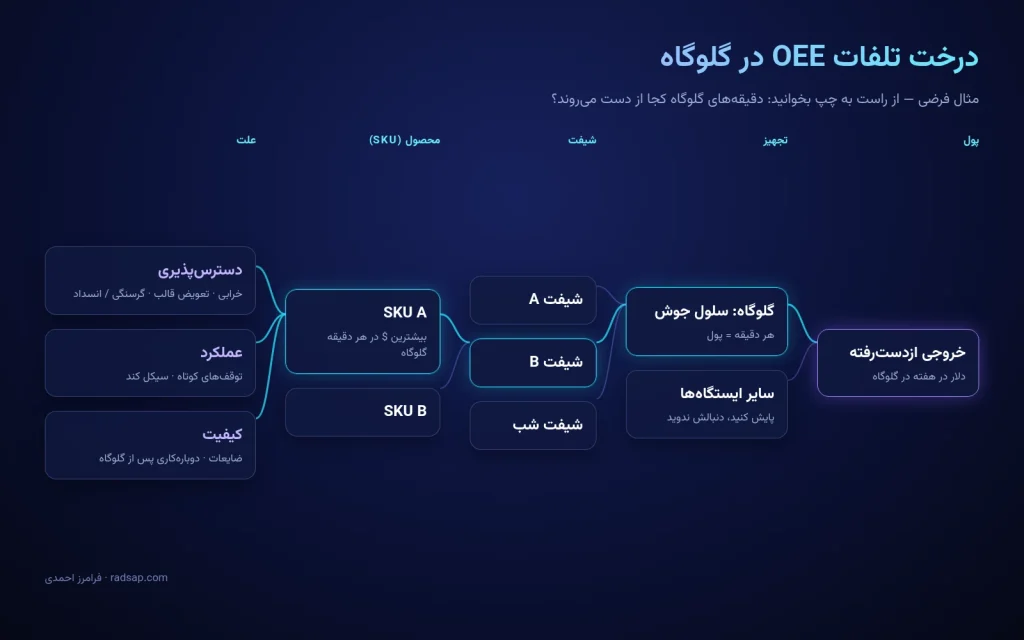
یک درخت تلفات کوتاه: تجهیز ← شیفت ← محصول ← علت
درخت تلفات جمله «OEE ما ۷۲٪ است» را به «اینقدر پول، اینجا، به این دلیل از دست میدهیم» تبدیل میکند. آن را در چهار سطح نگه دارید:
- تجهیز: از گلوگاه شروع کنید. ایستگاههای دیگر را پایش کنید، اما دنبالشان ندوید.
- شیفت: یک ماشین در شیفتهای مختلف اغلب رفتار بسیار متفاوتی دارد (تحویل شیفت، استراحت، نیرو، تأمین مواد).
- محصول (SKU): تعویض قالب، زمان سیکل و نرخ ضایعات به محصولی که تولید میکنید بستگی دارد.
- علت: سه تلفات OEE. دسترسپذیری (خرابی، تعویض قالب، گرسنگی یا انسداد)، عملکرد (توقفهای کوتاه، سیکل کند) و کیفیت (ضایعات و دوبارهکاری، بهویژه پس از گلوگاه).
مثال عددی (فرضی)
یک خط ساده با سه ایستگاه، روزانه ۱۶ ساعت برنامهریزیشده کار میکند:
| ایستگاه | نرخ ایدهآل (قطعه/ساعت) | OEE | خروجی مؤثر (قطعه سالم/ساعت) |
|---|---|---|---|
| برش | ۱۰۰ | ۶۰٪ | ۶۰ |
| جوشکاری (گلوگاه) | ۶۰ | ۸۰٪ | ۴۸ |
| مونتاژ | ۹۰ | ۷۰٪ | ۶۳ |
برش بدترین OEE را دارد و جوشکاری بهترین را. با این حال جوشکاری گلوگاه است، چون کمترین خروجی مؤثر را دارد. خط فقط حدود ۴۸ قطعه در ساعت میتواند ارسال کند.
پروژه الف: بهبود OEE برش از ۶۰٪ به ۷۵٪
برش حالا میتواند ۷۵ قطعه در ساعت بسازد، اما خط همچنان ۴۸ قطعه ارسال میکند. اگر برش آزادانه کار کند، تا ۲۷ قطعه اضافه در ساعت جلوی جوشکاری انباشته میشود؛ یعنی حدود ۴۳۰ قطعه در یک روز ۱۶ ساعته. طبق قانون لیتل (WIP = نرخ خروجی × زمان انتظار)، ۴۳۰ قطعه اضافه با نرخ ۴۸ قطعه در ساعت، حدود ۹ ساعت به زمان انتظار اضافه میکند. نتیجه: OEE بالاتر، WIP بیشتر، نقدینگی بیشتری که حبس شده، و هیچ سود اضافهای.
پروژه ب: بهبود OEE جوشکاری از ۸۰٪ به ۸۶٪
- خروجی جوشکاری از ۴۸ به ۵۱٫۶ قطعه در ساعت میرسد؛ یعنی ۳٫۶+ قطعه در ساعت × ۱۶ ساعت = ۵۷٫۶+ قطعه در روز.
- مونتاژ پس از جوشکاری ۳٪ ضایعات دارد؛ پس حدود ۵۵٫۹ قطعه سالم در روز باقی میماند.
- با توان عملیاتی ۱۵ دلار برای هر واحد (قیمت ۴۰ دلار − مواد ۲۵ دلار)، این یعنی حدود ۸۳۸ دلار در روز، یا تقریباً ۱۷٬۶۰۰ دلار در ماه با ۲۱ روز کاری.
اگر هزینه عملیاتی تغییر نکند و بازار این واحدها را بخرد، تقریباً همه این مبلغ به EBITDA میرسد.
نکته اضافه: ضایعات پس از گلوگاه گرانترین ضایعات است
هر قطعهای که در مونتاژ ضایع میشود، قبلاً ۱٫۲۵ دقیقه از وقت جوشکاری، یعنی کمیابترین زمان کارخانه، را مصرف کرده است. کاهش ضایعات مونتاژ از ۳٪ به ۱٪، حدود ۲٪ × ۵۱٫۶ × ۱۶ ≈ ۱۶٫۵ قطعه سالم در روز (≈ ۲۴۸ دلار در روز) اضافه میکند، بدون اینکه دستی به گلوگاه بزنید.
کدام SKU سزاوار وقت گلوگاه است؟
| SKU | قیمت | مواد | توان عملیاتی هر واحد | زمان جوشکاری | توان عملیاتی هر دقیقه گلوگاه |
|---|---|---|---|---|---|
| A | ۴۰ دلار | ۲۵ دلار | ۱۵ دلار | ۱٫۲۵ دقیقه | ۱۲ دلار |
| B | ۵۵ دلار | ۳۵ دلار | ۲۰ دلار | ۲ دقیقه | ۱۰ دلار |
SKU B حاشیه بیشتری در هر واحد دارد، اما SKU A در هر دقیقه گلوگاه بیشتر درآمد میسازد. وقتی محدودیت پر است، همین عدد ترکیب محصول و برنامه را تعیین میکند؛ البته همیشه اول تعهدات به مشتری را بررسی کنید.
روش عملی ۵ گامی
- محدودیت واقعی را تأیید کنید. از صفها، WIP و زمان گرسنگی/انسداد استفاده کنید، نه کمترین OEE. (چکلیست گلوگاهیاب کمک میکند.)
- OEE گلوگاه را در هر شیفت، با کد علت، اندازه بگیرید. هر توقف را با تجهیز، شیفت، SKU و علت برچسب بزنید و درخت تلفات را بسازید.
- دقیقهها را قیمتگذاری کنید. توان عملیاتی هر دقیقه گلوگاه را برای هر SKU حساب کنید و تلفات را بر اساس پول رتبهبندی کنید، نه بر اساس دقیقه.
- به ترتیب پول اصلاح کنید و بقیه را تابع کنید. از گرسنگی گلوگاه جلوگیری کنید (یک بافر کوچک جلوی آن)، تعویض قالبش را کوتاه کنید، زمان استراحت را پوشش دهید، ضایعات پس از آن را کم کنید و مواد را با سرعت گلوگاه رها کنید. به بهبودهای OEE در جاهای دیگر که فقط WIP میسازند پاداش ندهید.
- حلقه را با واحد مالی ببندید. هر هفته اینها را به هم وصل کنید: قطعات سالم گلوگاه ← توان عملیاتی (دلار) ← تحقق برنامه ← تغییر هزینه عملیاتی و موجودی. اگر پول دیده نشد، تقاضا و محدودیت بعدی را بررسی کنید.
میخواهید این را در کارخانه خود اجرا کنید؟
اگر پروژههای OEE شما موفقاند اما صورت سود و زیان تکان نمیخورد، میتوانم کمک کنم محدودیت واقعی را پیدا کنید، درخت تلفات را با دادههای خودتان بسازید و آن را به توان عملیاتی و EBITDA وصل کنید.
تماس با من بخوانید: پیدا کردن گلوگاه با داده
منابع
- Goldratt, E. M. & Cox, J. (1984). The Goal: A Process of Ongoing Improvement. North River Press.
- Goldratt, E. M. (1990). The Haystack Syndrome: Sifting Information Out of the Data Ocean. North River Press.
- Corbett, T. (1998). Throughput Accounting. North River Press.
- Nakajima, S. (1988). Introduction to TPM: Total Productive Maintenance. Productivity Press.
- Little, J. D. C. (1961). A proof for the queuing formula: L = λW. Operations Research, 9(3), 383–387. doi:10.1287/opre.9.3.383