در بیشتر کارخانههایی که میشناسم، تخصیص منابع واقعاً برنامهریزی نمیشود؛ خودش اتفاق میافتد. هر کس بلندتر داد بزند، این هفته برقکارها را میگیرد، همان دو متخصص همزمان روی چهار پروژهاند و روی کاغذ هنوز کارخانه نیروی کافی دارد.
در ۲۴ سال کار در تولید، این الگو را هم در تیمهای نگهداری و تعمیرات دیدهام، هم در گروههای مهندسی و هم در سبد پروژهها. در مقالهٔ قبلیام دربارهٔ کنترل پروژه، معلوم شد دو پروژهٔ عقبمانده منتظر یک آدم پرمشغلهاند. این مشکل پروژه نیست؛ مشکل تخصیص منابع است، و اگر به عدد درست نگاه کنید، چند هفته زودتر دیده میشود.
در ادامه یک روش ساده آوردهام برای ساختن تابلوی ظرفیت هفتگی برای منابع مشترک و تخصیص آنها بر اساس ظرفیت، نه عادت. کارخانه، تیمها و همهٔ عددهای این مقاله فرضیاند و دادهٔ هیچ شرکت واقعی نیستند.
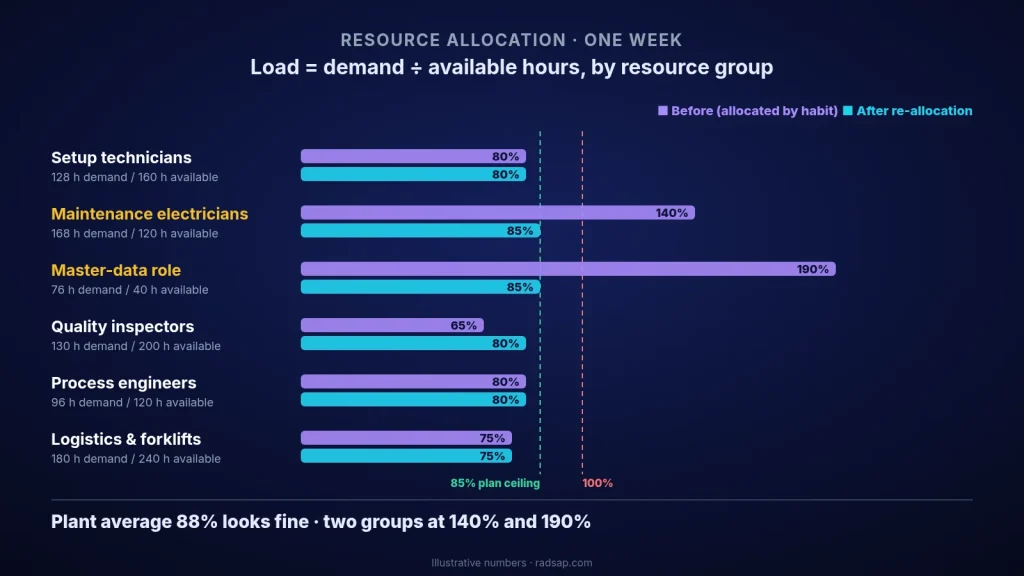
نمونهٔ فرضی
یک کارخانه شش گروه منبع مشترک دارد که هم کار روزانهٔ تولید و هم پروژههای بهبود به آنها وابستهاند: تکنسینهای تنظیم و تعویض قالب، برقکاران تعمیرات، نقش دادهٔ مرجع، بازرسان کیفیت، مهندسان فرایند و لجستیک. روی هم ۸۸۰ ساعت در هفته در دسترس دارند و تقاضا از آنها ۷۷۸ ساعت است؛ یعنی بار متوسط ۸۸٪. همه میگویند فشرده است ولی مشکلی نیست. با این حال، در همین کارخانه پروژهها عقب میافتند و تیم برق هر آخر هفته اضافهکار میماند.
گام ۱: ساعت در دسترس را بشمارید، نه تعداد نفرات را
چهار برقکار یعنی ۱۶۰ ساعت در هفته نیست. ساعتهای موظف را بردارید و مرخصی، آموزش، جلسهها، تحویل شیفت و کارهای اداری را از آن کم کنید. در بیشتر تیمهایی که اندازه گرفتهام، آنچه میماند ۷۰ تا ۸۰ درصد زمان موظف است. در نمونهٔ ما، چهار برقکار حدود ۱۲۰ ساعت در هفته دارند که واقعاً میشود برایش برنامه ریخت.
آدمها را بر اساس مهارت گروهبندی کنید، نه بر اساس اسم یا واحد. سؤال این نیست که «چند نفر داریم؟»؛ سؤال این است که «هفتهٔ بعد واقعاً چند ساعت از این مهارت در دسترس است؟»
گام ۲: همهٔ تقاضا را در یک فهرست بیاورید
بیشتر خطاهای تخصیص همینجا رخ میدهد. کارهای جاری در برنامهٔ نگهداری است، کارهای پروژه در برنامهٔ پروژهها و درخواستهای فوری در گوشی یک نفر. هیچکس اینها را با هم جمع نمیزند. همهٔ تقاضای هر گروه منبع را، بر حسب ساعت در هفته، در یک فهرست بیاورید:
- کارهای جاری و پیشگیرانهای که هر هفته باید انجام شوند.
- کارهای پروژهها، که از نقشهٔ راه پروژهها برداشته میشوند.
- ذخیرهای برای خرابیها و درخواستهای فوری، بر اساس چند ماه گذشته.
گام ۳: بار را حساب کنید و یک سقف بگذارید
بار یعنی تقاضا تقسیم بر ساعت در دسترس. این را برای هر گروه جداگانه حساب کنید، نه فقط برای کل کارخانه، چون میانگین دقیقاً همان چیزی را پنهان میکند که باید ببینید.
| یک هفته (فرضی) | ساعت در دسترس | ساعت تقاضا | بار قبل | بار بعد از تخصیص دوباره |
|---|---|---|---|---|
| تکنسینهای تنظیم و تعویض قالب | ۱۶۰ | ۱۲۸ | ۸۰٪ | ۸۰٪ |
| برقکاران تعمیرات | ۱۲۰ | ۱۶۸ | ۱۴۰٪ | ۸۵٪ |
| نقش دادهٔ مرجع | ۴۰ | ۷۶ | ۱۹۰٪ | ۸۵٪ |
| بازرسان کیفیت | ۲۰۰ | ۱۳۰ | ۶۵٪ | ۸۰٪ |
| مهندسان فرایند | ۱۲۰ | ۹۶ | ۸۰٪ | ۸۰٪ |
| لجستیک و لیفتراک | ۲۴۰ | ۱۸۰ | ۷۵٪ | ۷۵٪ |
| کل کارخانه | ۸۸۰ | ۷۷۸ | ۸۸٪ | ۸۰٪ |
دو گروه خیلی بالاتر از ۱۰۰٪ هستند: برقکاران با ۱۴۰٪ و نقش دادهٔ مرجع با ۱۹۰٪. این دو روی هم هر هفته ۸۴ ساعت بیشتر از ظرفیتشان کار دارند، در حالی که چهار گروه دیگر ۱۸۶ ساعت ظرفیت خالی دارند. کارخانه کمبود نیرو ندارد؛ بار اشتباه روی مهارتهای اشتباه است.
من منابع مشترک را تا سقف حدود ۸۵٪ برنامهریزی میکنم، نه ۱۰۰٪. آن ۱۵٪ آخر جای خرابیها و اتفاقهای پیشبینینشده است. تیمی که تا ۱۰۰٪ برنامهریزی شود، هر هفته عقب میافتد؛ درست مثل ماشین گلوگاهی که با ۱۰۰٪ بار کل خط را منتظر نگه میدارد.
گام ۴: بر اساس اولویت تخصیص دهید، بعد جابهجا کنید، به تعویق بیندازید یا ظرفیت بخرید
اول روی یک ترتیب اولویت توافق کنید که همه آن را ببینند. یک ترتیب ساده کافی است: اول کارهای ایمنی و قانونی، بعد سفارشهای مشتری و گلوگاه، و بعد پروژهها به ترتیب وزنشان در برنامه. بعد هر گروه پربار را با چهار حرکت به زیر سقف برسانید:
- جابهجایی: کار را به گروهی که ظرفیت خالی دارد بدهید، اگر مهارتش اجازه میدهد.
- تعویق: کارهای پروژهای کماولویت را به هفتههای بعد ببرید، آشکارا و با تاریخ جدید.
- خرید ظرفیت: کارهای جاری را به پیمانکار بدهید تا تیم داخلی روی کارهای حیاتی بماند.
- ساختن ظرفیت: یکی دو نفر را برای مهارت دوم آموزش دهید؛ این کار در چند ماه جواب میدهد، نه همین هفته.
در نمونهٔ فرضی، بار برقکاران از ۱۶۸ به ۱۰۲ ساعت رسید: ۴۶ ساعت کار پروژهای کماولویت به هفتههای بعد رفت و ۲۰ ساعت بازرسی حرارتی دورهای به پیمانکار سپرده شد. برای نقش دادهٔ مرجع، دو بازرس کیفیت که شمارهقطعهها را از قبل میشناختند ۳۰ ساعت پاکسازی داده را بر عهده گرفتند، با قواعدی که مسئول دادهٔ مرجع تأیید کرده بود، و ۱۲ ساعت هم به تعویق افتاد. با این کار، این نقش به ۳۴ ساعت رسید. بار بازرسان کیفیت از ۶۵٪ به ۸۰٪ رفت و بار کل کارخانه از ۸۸٪ به ۸۰٪ رسید.
گام ۵: جلسهٔ هفتگی ۲۰ دقیقهای برای تخصیص
تابلوی ظرفیت فقط وقتی کار میکند که هر هفته بهروز شود. برای شروع نرمافزار لازم نیست؛ یک فایل اکسل مشترک کافی است. روالی که پیشنهاد میکنم:
- قبل از جلسه، سرپرست هر گروه ساعت در دسترس و تقاضای دو هفتهٔ بعد را بهروز میکند.
- در جلسه فقط گروههای بالای ۸۵٪ بررسی میشوند و برای هرکدام جابهجایی، تعویق، خرید یا ساختن ظرفیت انتخاب میشود.
- هر کار بهتعویقافتاده تاریخ جدید میگیرد و همان روز به مسئول پروژهاش اطلاع داده میشود.
- هر ماه، گروههایی که سه هفته یا بیشتر بالای سقف بودهاند به مدیریت نشان داده میشوند. اینها کمبودهای ساختاریاند و تصمیم استخدام، آموزش یا برونسپاری میخواهند.
بعدها، وقتی تابلو پایدار شد، همین داده میتواند به یک داشبورد زنده برسد. دربارهٔ این مرحله در مقالهٔ از آشفتگی اکسل تا داشبورد زندهٔ عملیات نوشتهام.
چکلیست برای بازبینی بعدی تخصیص منابع
- گروههای منبع بر اساس مهارت تعریف شدهاند، با ساعت واقعی در دسترس، نه تعداد نفرات.
- کارهای جاری، کارهای پروژه و ذخیرهٔ خرابی در یک فهرست تقاضا آمدهاند.
- بار برای هر گروه حساب میشود، نه فقط برای کل کارخانه.
- منابع مشترک تا حدود ۸۵٪ برنامهریزی میشوند، هرگز ۱۰۰٪.
- یک ترتیب اولویت مکتوب وجود دارد که همه آن را میبینند.
- هر اضافهبار یکی از چهار جواب را میگیرد: جابهجایی، تعویق، خرید یا ساختن ظرفیت.
- گروههایی که سه هفته یا بیشتر بالای سقفاند، برای تصمیم به مدیریت میروند.
میخواهید ببینید ظرفیت کارخانهٔ شما کجا گیر کرده است؟
فهرست تقریبی تیمهای مشترکتان را با تعداد نفرات و کارهای اصلی هرکدام برایم بفرستید، حتی بدون نامها. میتوانیم با هم آن را به یک تابلوی ظرفیت یکصفحهای تبدیل کنیم، یکی دو گروهی را که واقعاً بیش از ظرفیت کار دارند پیدا کنیم و توافق کنیم اول چه چیزی جابهجا شود، به تعویق بیفتد، خریده شود یا ساخته شود.
تماس با من بخوانید: کنترل پروژه بخوانید: پیدا کردن گلوگاه
منابع
- بارگذاری منابع، برنامهریزی نیازمندی ظرفیت و هموارسازی منابع در پیکرهٔ دانش APICS (ASCM) دربارهٔ مدیریت ظرفیت و در «راهنمای پیکرهٔ دانش مدیریت پروژه» (PMBOK) مؤسسهٔ مدیریت پروژه (PMI) توضیح داده شدهاند.
- برنامهریزی منابع مشترک زیر بهرهبرداری کامل از اصول نظریهٔ صف پیروی میکند: هرچه بهرهبرداری به ۱۰۰٪ نزدیکتر شود، زمان انتظار بهشدت بالا میرود. کارخانه، تیمها و همهٔ عددهای این مقاله فرضیاند.
- مطالعهٔ مرتبط در همین سایت: کنترل پروژه، پیدا کردن گلوگاه و داشبورد زندهٔ عملیات.